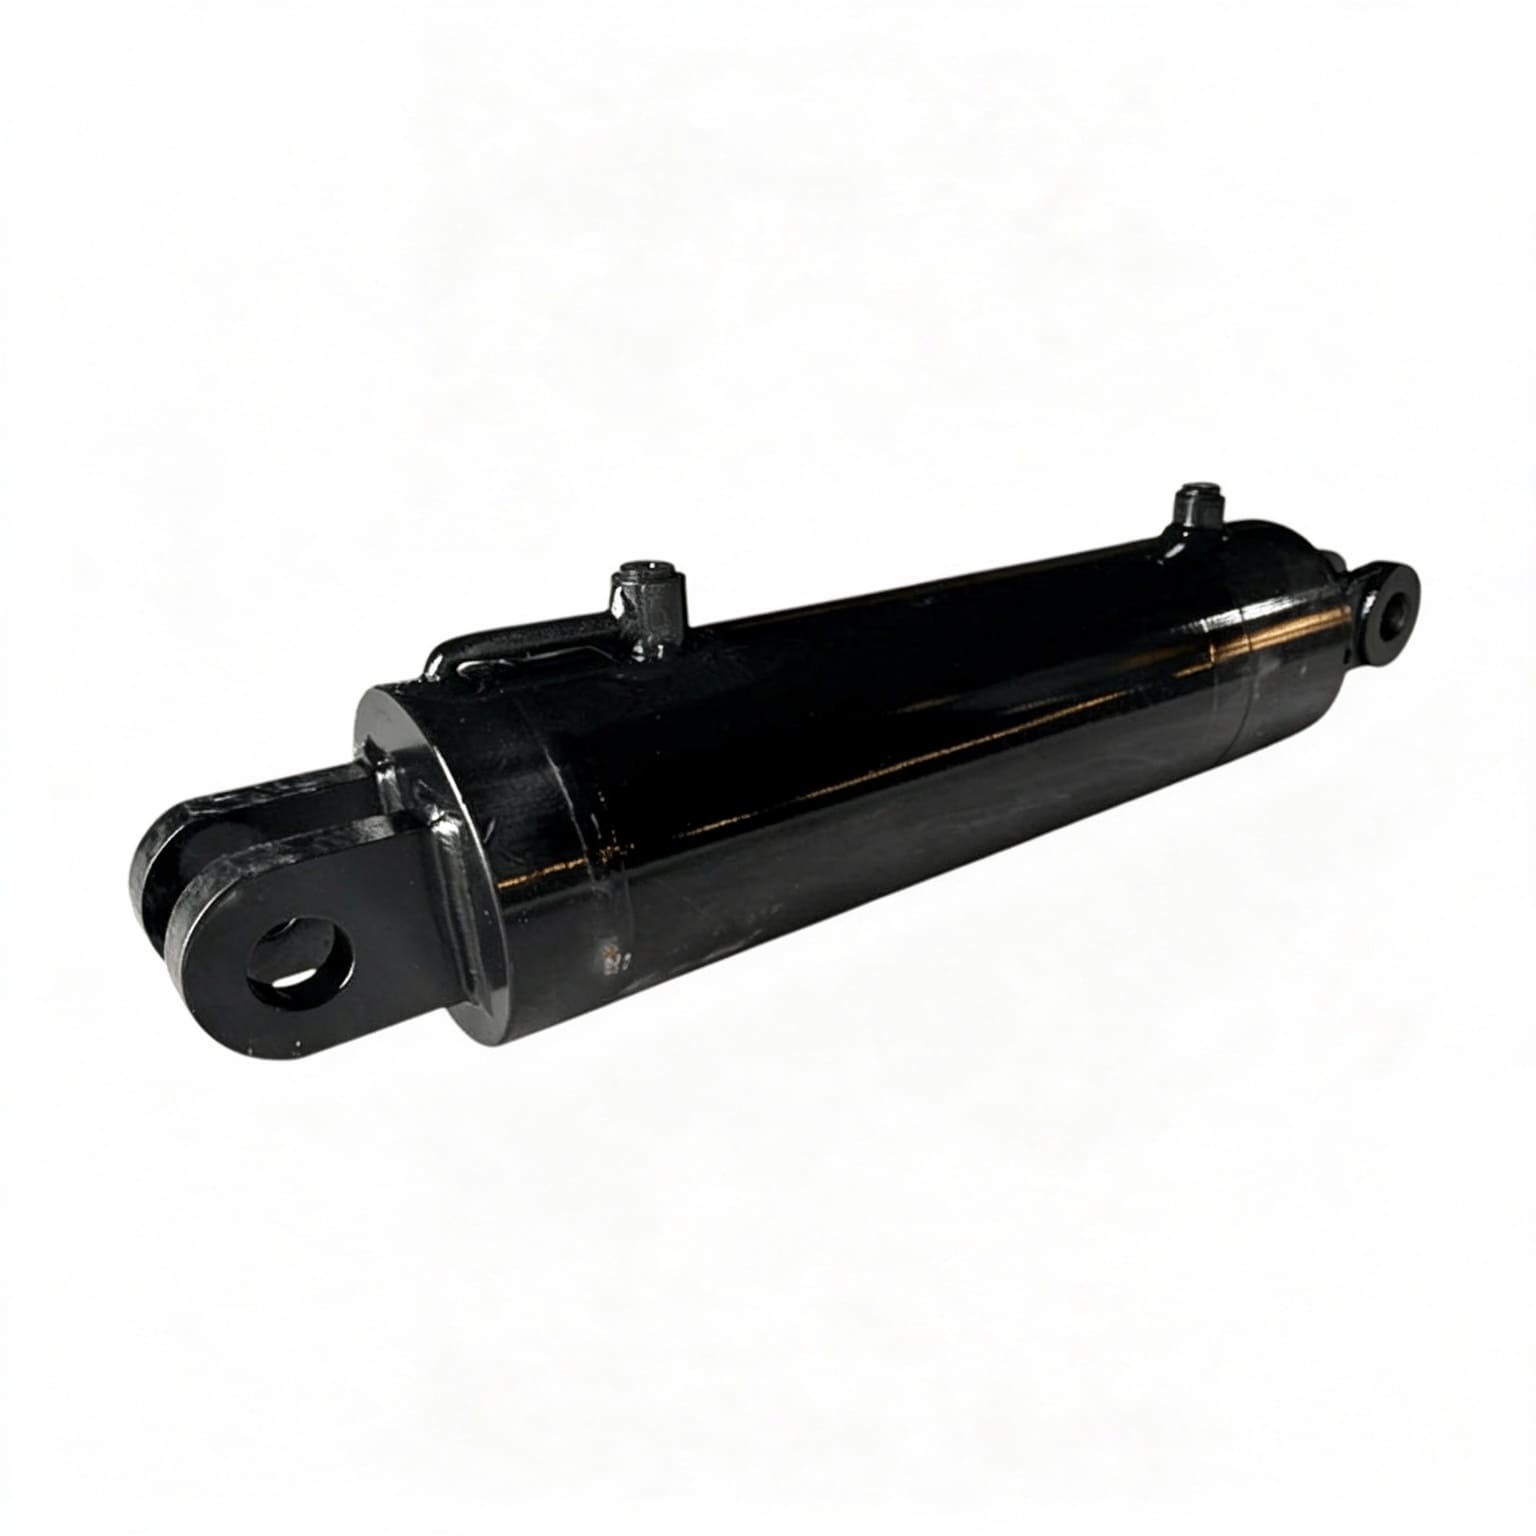
भारी हाइड्रोलिक सिलिन्डरहरूमा, हार्ड क्रोम इलेक्ट्रोप्लेटिंगले घर्षण पहिरन र वातावरणीय अक्सीकरण विरुद्ध प्राथमिक बाधा प्रदान गर्दछ। समाप्त ग्राउन्ड रडहरू नष्ट नगरी तहको मोटाई मापन गर्नु महत्त्वपूर्ण पहिलो-लेख निरीक्षण चरण हो।
| वस्तु | विवरणहरू |
|---|---|
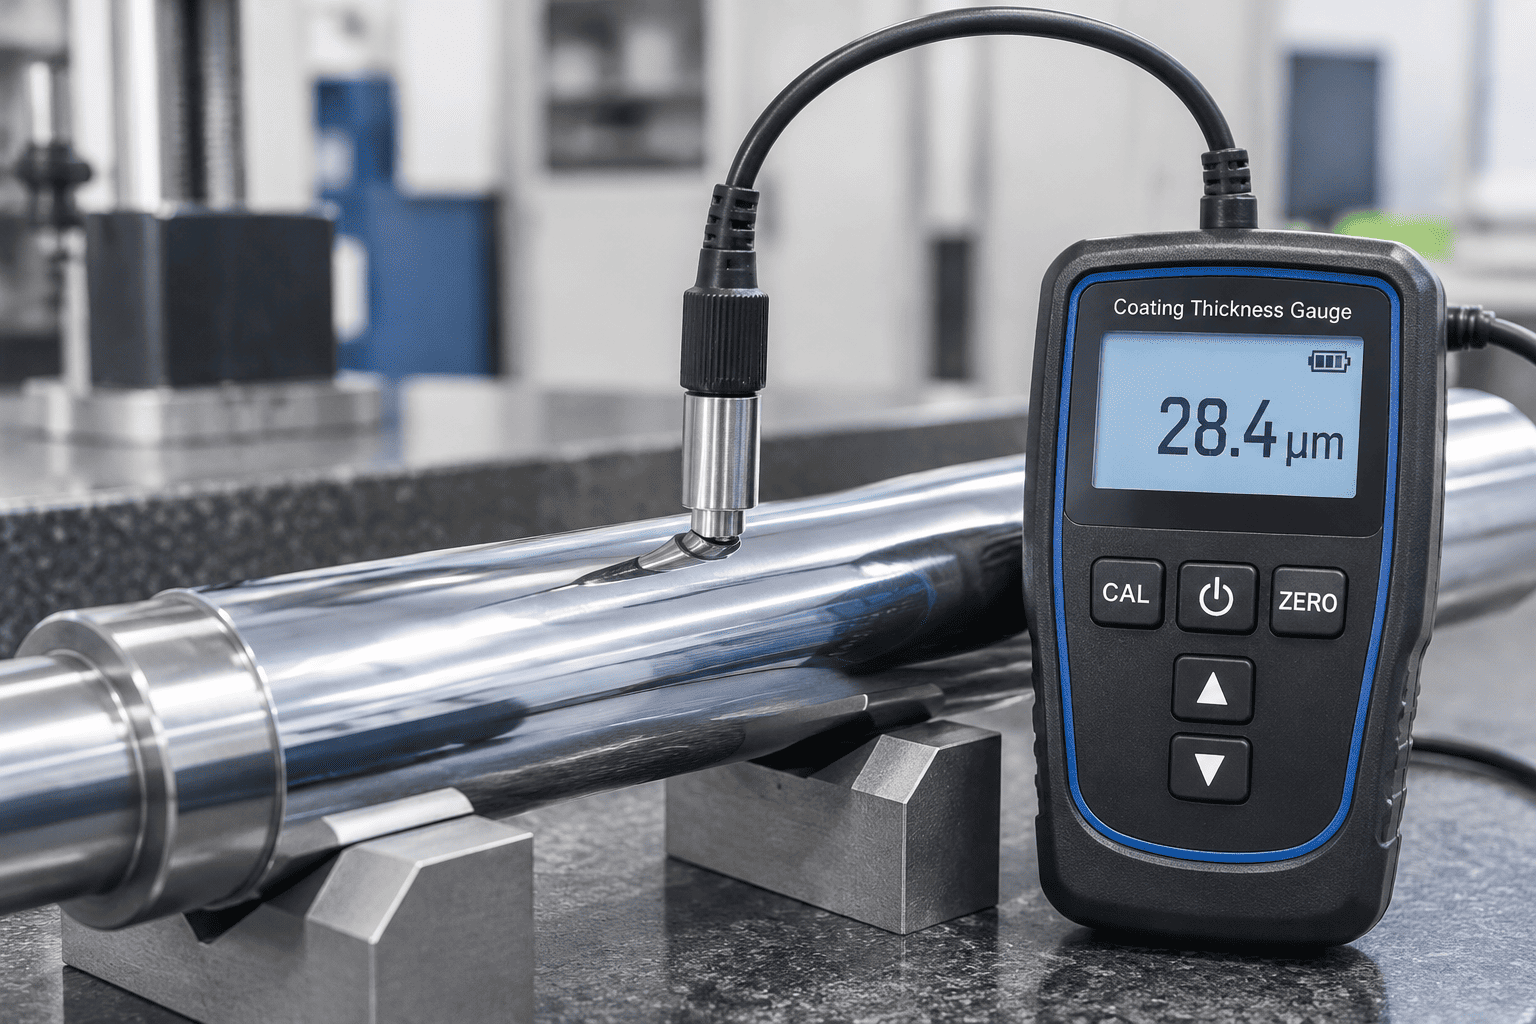
| चतुर्भुज पदहरू | शीर्ष चतुर्भुज: 0° दायाँ: 90° तल्लो चतुर्थांश: 180° बाँया: 270° (ठोस स्टिल रडमा मापन गरिएको) |
| अनुदैर्ध्य मापन स्टेशनहरू | 3 स्टेशनहरू: अगाडि (100mm), केन्द्र, पछाडि (100mm) |
| रेडियल पठनहरू | प्रति स्टेशन ४ रेडियल रीडिङ, कुल १२ अंक डाटा म्याट्रिक्स |
| लक्ष्य मोटाई | मानक औद्योगिक ≥ 25 μm Severe-Duty ≥ 40-50 μm |
मोटाई प्रमाणिकरणको क्रममा हाइड्रोलिक सिलिन्डरहरूको लागि हार्ड क्रोम पिस्टन रड गुणस्तर मापदण्डहरूको कडा कार्यान्वयनले भारी बहु-शिफ्ट अपरेशनहरू अन्तर्गत प्रारम्भिक रड पिटिंग र तेल सिल एक्सट्रुसनलाई रोक्छ।
हाइड्रोलिक सिलिन्डर रडको कार्यात्मक स्क्र्याच प्रतिरोध जम्मा गरिएको क्रोमियम जालीको क्रिस्टलोग्राफिक कठोरतामा निर्भर गर्दछ:
सजावटी उज्यालो क्रोमको विपरीत, औद्योगिक हार्ड क्रोम इलेक्ट्रोप्लेटिंगले स्वाभाविक रूपमा इलेक्ट्रोडिपोजिसनको समयमा आन्तरिक तनाव-राहत माइक्रो क्र्याकहरू विकास गर्दछ। नियन्त्रित माइक्रो-क्र्याक नेटवर्कहरू महत्वपूर्ण छन्: तिनीहरूले माइक्रोस्कोपिक लुब्रिकेटिङ तेल फिल्महरू राख्छन् जसले कच्चा आधार स्टिलमा संक्षारक आर्द्रता पुग्न अनुमति नदिई सील घर्षण कम गर्दछ।
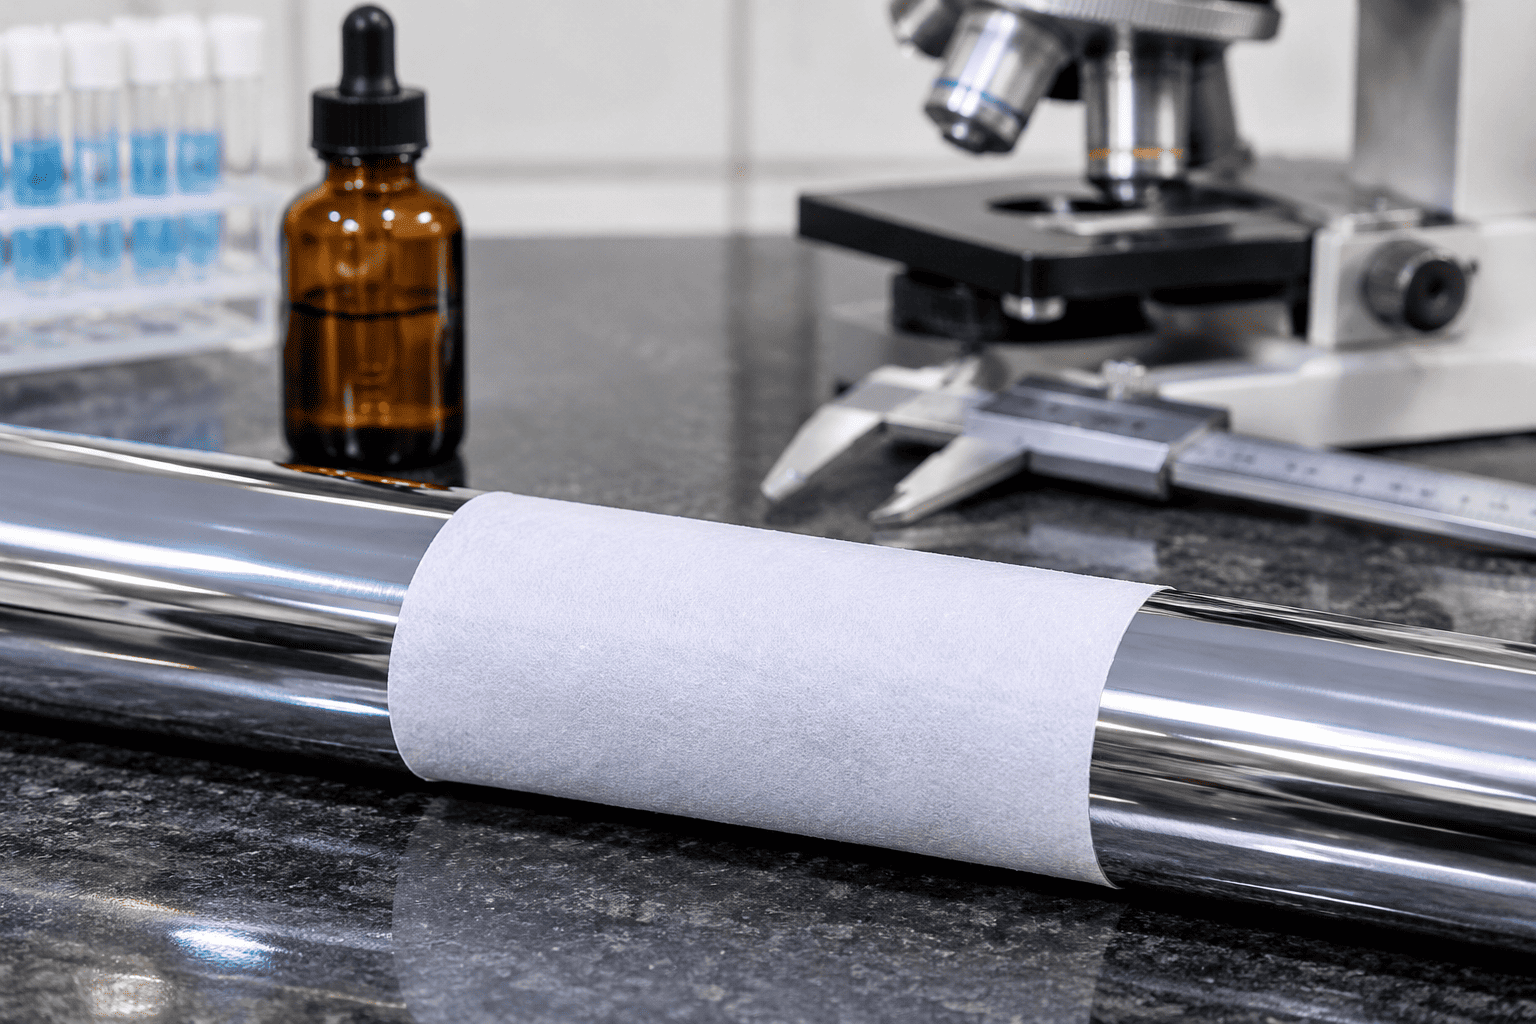
1. अभिकर्मक ढाँचा: डिस्टिल्ड वाटरमा 10 g/L पोटासियम फेरीसाइनाइड (K₃[Fe(CN)₆]) र 20 g/L सोडियम क्लोराइड (NaCl) को घोल तयार गर्नुहोस्।
2. एप्लिकेसन: 10 मिनेटको लागि सफा गरिएको, कम गरिएको क्रोम रड सतहमा सीधा अभिकर्मकसँग संतृप्त शोषक फिल्टर पेपर लागू गर्नुहोस्।
3. प्रतिक्रिया रसायन विज्ञान: यदि एक छिद्र वा थ्रु-क्र्याक पूर्ण रूपमा फेरस स्टीलको आधारमा फैलिएको छ भने, फलामको आयनहरू विघटन हुन्छन् र विशिष्ट रूपमा प्रतिक्रिया गर्दछ।प्रसियन निलो दाग (Fe₄[Fe(CN)₆]₃):
4. स्वीकृति थ्रेसहोल्ड: हाइड्रोलिक सिलिन्डरहरूको लागि हार्ड क्रोम पिस्टन रड गुणस्तर मापदण्डहरू अन्तर्गत, पहिलो-ग्रेड हाइड्रोलिक सिलिन्डर रडहरूका लागि प्रति 100 cm² शून्य नीलो दागहरू अनुमति छन्।
अप्टिकल मेटालोग्राफिक निरीक्षण (हाइड्रोक्लोरिक एसिडको साथ 200 × म्याग्निफिकेसन) अन्तर्गत, उच्च-स्थायित्व रडहरूले प्रति रेखीय सेन्टिमिटरमा 400 देखि 600 माइक्रो क्र्याकहरू प्रदर्शन गर्नुपर्छ। एक बन्द, गैर-थ्रु-क्र्याक नेटवर्कले U-कप पोलीयुरेथेन सिलहरूको लागि सीमा स्नेहन कायम राख्दा नमी माइग्रेसनलाई रोक्छ।
द्रुत क्षरण कक्षहरूले नियन्त्रित प्रयोगशाला वातावरणमा कठोर तटीय, डि-आइसिङ केमिकल, र कुल उत्खनन एक्सपोजरको वर्षहरूको अनुकरण गर्दछ:
हाइड्रोलिक सिलिन्डरहरूका लागि यी हार्ड क्रोम पिस्टन रड गुणस्तर मापदण्डहरू पालना गर्दा कठोर सडक-साल्टिङ, कृषि मल, र तटीय शिपयार्ड वातावरणमा तैनाथ गरिएका फ्लुइड पावर सिलिन्डरहरू सील-श्रेडिङ क्षरण पिटहरू बिना सञ्चालन हुन्छन्।
| मेट्रोलोजी आयाम | मानक गुणस्तर आवश्यकता | प्रमाणीकरण मानक | विफलता मोड रोकियो |
|---|---|---|---|
| प्लेटिङ तह मोटाई | ≥25μm (मानक) / ≥40–50μm (हेभी-ड्युटी) | ISO 2178 चुम्बकीय प्रेरण | समयपूर्व पहिरन-थ्रु र आधार स्टील एक्सपोजर |
| विकर्स माइक्रोहार्डनेस | 850 देखि 1,050 HV0.1 (65 देखि 70 HRC) | ISO 4516 / ASTM E384 | हावायुक्त ग्रिट र बालुवाबाट स्क्र्याचिङ र स्कोरिङ |
| माइक्रो क्र्याक घनत्व | 400 देखि 600 क्र्याक/सेमी (नन-थ्रु नेटवर्क) | मेटलर्जिकल इच @ 200 × | तेल फिल्म भोकमरी वा गहिरो ओसिलो रिसाव |
| पोरोसिटी प्रमाणीकरण | शून्य निलो स्पट प्रति १०० सेमी २ फिल्टर परीक्षण | फेरोक्सिल अभिकर्मक (ASTM B571) | पिनहोल ग्याल्भेनिक रस्ट र सबसर्फेस ब्लिस्टरिंग |
| न्यूट्रल साल्ट स्प्रे (NSS) | ५०० देखि १,०००+ घण्टा (रेटिङ १०) | ASTM B117 / ISO 9227 | खुला पार्क गरिएका रडहरूमा वातावरणीय खिया |
| सतह समाप्त (रा) | Ra=0.10 देखि 0.20μm (Rmr>50%) | ISO 4287 Stylus Profilometer | रड सील ओठ घर्षण र गतिशील हाइड्रोलिक तेल रिसाव |
| डायमेट्रिकल रनआउट | ≤0.15 मिमी प्रति 1,000 मिमी रड लम्बाइ | V-Blocks मा सूचक डायल गर्नुहोस् | सिलिन्डर ग्रन्थी बुशिङ बाइन्डिङ र सील अण्डाकार |
हाइड्रोलिक सिलिन्डरहरूको लागि यी व्यापक हार्ड क्रोम पिस्टन रड गुणस्तर मापदण्डहरू लागू गर्नाले हाइड्रोलिक उपकरण निर्माताहरूले विश्वव्यापी औद्योगिक र मोबाइल मेसिनरी बजारहरूमा चुहावट-मुक्त, लामो-जीवन रैखिक एक्चुएटरहरू प्रदान गर्ने ग्यारेन्टी दिन्छ।
प्राविधिक कागजातहरूका लागि, सामग्री परीक्षण प्रमाणपत्रहरू (EN 10204 3.1), र अनुकूलन OEM सिलिन्डर रड विशिष्टताहरू,HCIC गुणस्तर ईन्जिनियरिङ्लाई "info@jnhcic.com" मा सम्पर्क गर्नुहोस्।