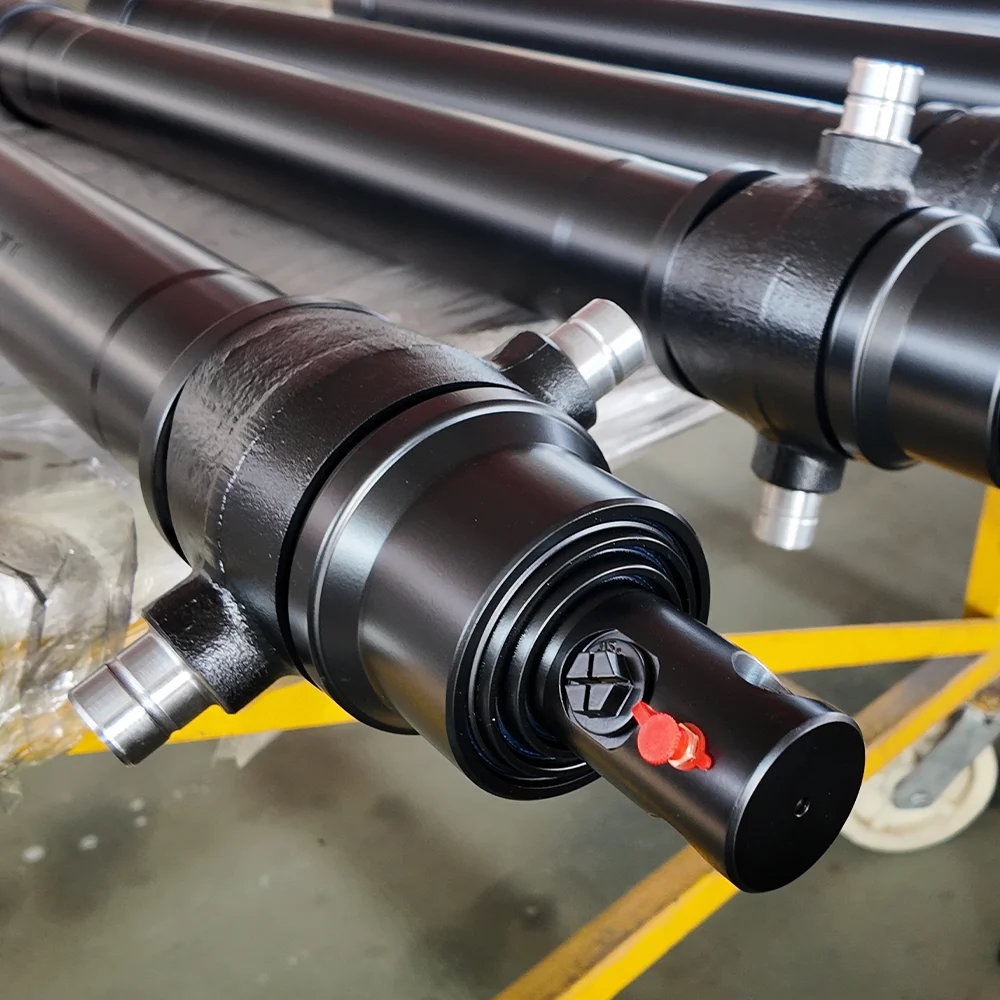
कहिलेहाइड्रोलिक सिलिन्डरहरूअसफल हुँदा, फिल्ड प्राविधिकहरूले सहज रूपमा ब्यारेल भित्र हेर्छन् - पिस्टन सिलहरू, रड क्रोम, र वाइपर रिंगहरू जाँच गर्दै। तैपनि, उत्खनन, खनन शोभेल, रिफ्यूज प्याकर र आर्टिक्युलेटिंग ह्वील लोडर जस्ता गम्भीर-ड्युटी मोबाइल मेसिनरीहरूमा, 40% सम्म अनिश्चित सिलिन्डर प्रतिस्थापनहरू माउन्टिङ पिभोट बिन्दुहरूमा विनाशकारी मेकानिकल विफलताका कारण हुन्छन्: रड आई, बेस क्लीभिस, वा ट्रिनिअन बोरिस।
जमेको, पिभोट वा ओभलाइज्ड पिभोट पिनले आर्टिक्युलेसन जोइन्टहरू बन्द गर्छ, पिस्टन रडमा गम्भीर पार्श्व झुकाउने क्षणहरूलाई प्रेरित गर्छ, र टाउको ग्रन्थि चुहावटलाई गति दिन्छ। यो ईन्जिनियरिङ् गाइडले पिन आँखा पहिरनको मूल मेकानिक्स, फ्रिटिंग क्षरणबाट गैलिंग छुट्याउनका लागि फोरेन्सिक निदान, र भारी-कर्तव्य बुशिंगहरू र कडा मिश्र धातु पिनहरू चयन गर्नका लागि धातुकर्म बेन्चमार्कहरूको विवरण दिन्छ।
| असफलता मोड | भौतिक मूल कारण | दृश्य / श्रव्य हस्ताक्षर |
|---|---|---|
| टाँस्ने Galling | चरम सम्पर्क दबाबमा बाउन्ड्री स्नेहन हानिबाट धातु-देखि-धातु माइक्रो-वेल्डिंग | पिन मा गहिरो अनुदैर्ध्य gouges; उच्चारणको समयमा उच्च-पिच चिच्याउने; कब्जा गरिएको पिन |
| फ्रिटिंग जंग | माइक्रो-ओसिलेशन (<100 um) भारी कम्पन अन्तर्गत सुरक्षात्मक अक्साइड फिल्म तोड्दै | राम्रो रातो-खैरो (कोको) पाउडर वा कालो मासु पिन आँखाबाट रुँदै; पिट गरिएको सम्पर्क फ्ल्याटहरू |
| बोर ओवलाइजेशन (आँखा विस्तार) | पीक पल्सेटिंग झटका भारहरू लाखौं चक्रहरूमा अभिभावक स्टील उत्पादन शक्ति भन्दा बढी | आँखाको बोरको व्यास ०.५ मिमी भन्दा गोलाकार बाहिर फैलिएको छ; रिभर्सलहरूमा अत्यधिक मेकानिकल क्लङ्किङ |
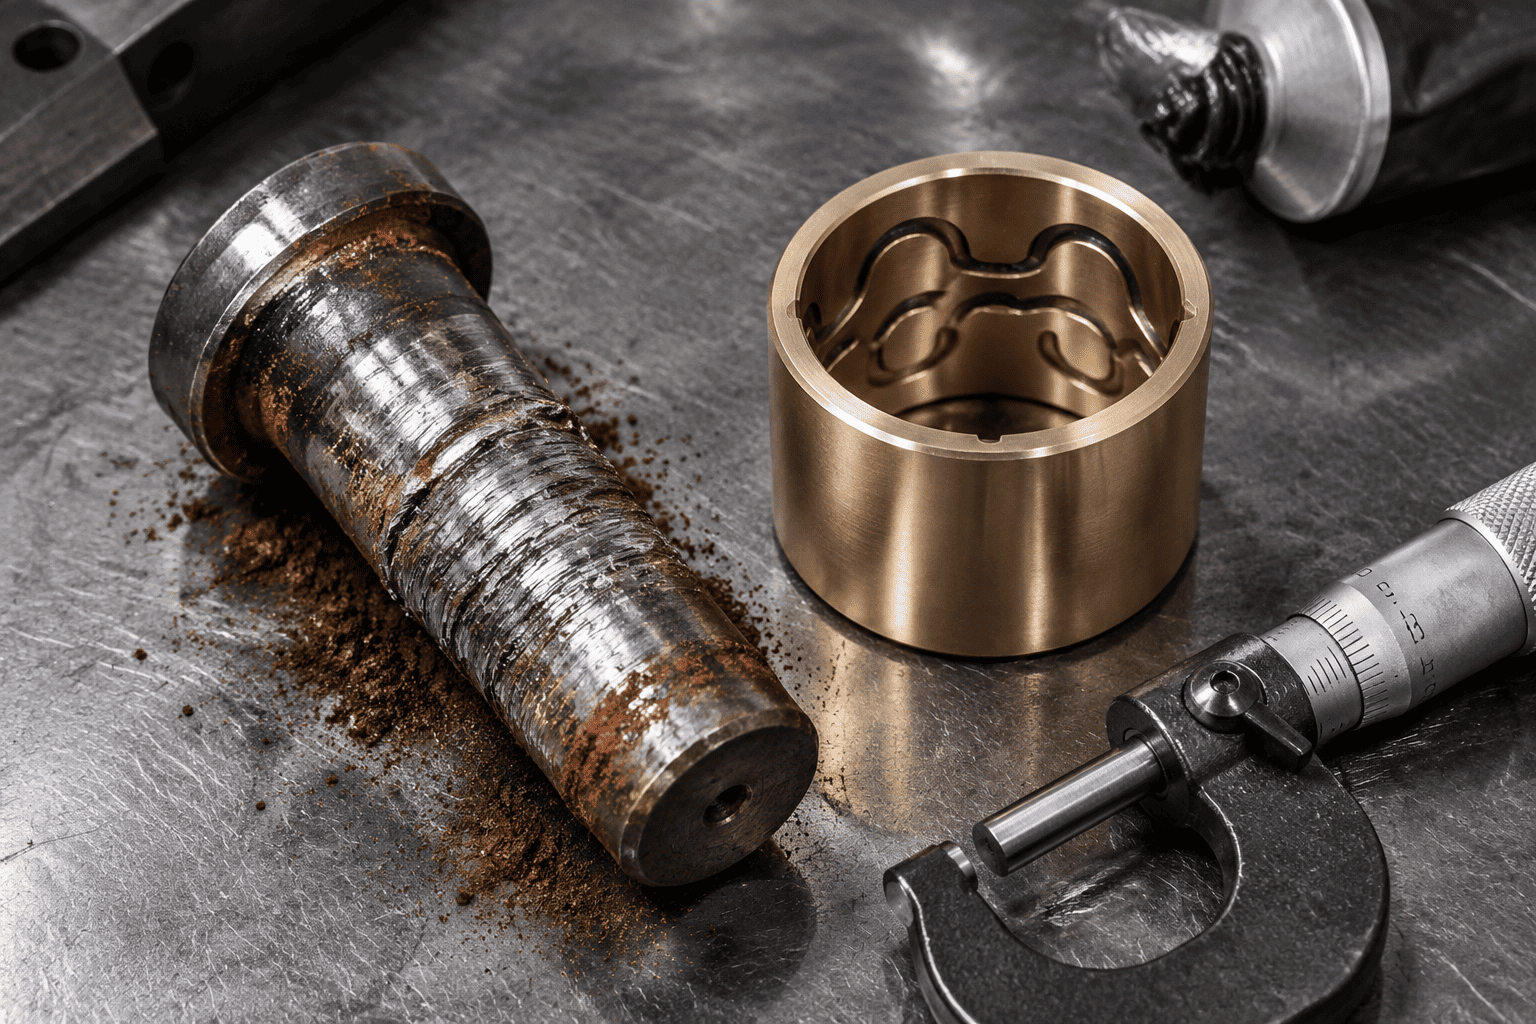
जब एक उत्खनन बाल्टिनहाइड्रोलिक सिलिन्डरबाक्लो माटो वा चट्टानबाट फुट्छ, पिन र बुशिङमा सम्पर्कको दबाब सजिलै 80 देखि 100 MPa (11,600 देखि 14,500 psi) भन्दा बढी हुन्छ। यदि स्नेहन ग्रीस फिल्म बिग्रन्छ भने, स्टिल पिन र स्टिल रड आँखाको सूक्ष्म सतह एस्पेरिटिहरू सीधै छुन्छ। घर्षणले तुरुन्तै 800 डिग्री सेल्सियस भन्दा बढि स्थानीय ताप उत्पन्न गर्दछ, जसले माइक्रो-वेल्डहरू बनाउँछ र मूल धातुको टुक्राहरू च्यात्छ। घण्टा भित्र, पिनले क्लीभिस भित्र ठोस कब्जा गर्छ।
सडक हेडरहरू र हाइड्रोलिक ह्यामरहरू जस्ता उच्च-फ्रिक्वेन्सी भाइब्रेटिंग उपकरणहरूमा, पिभोट पिनले निरन्तर लोड अन्तर्गत सानो कोणात्मक माइक्रो-मोशन (५० माइक्रोनभन्दा कम) गुजर्छ। यो माइक्रो-रबिङले ग्रीस सफा गर्छ, माइक्रोस्कोपिक स्टिल कणहरू पल्भराइज गर्दछ। यी भर्खरै कतरिएका स्टिलका कणहरू हावामा अक्सिडाइज हुने क्रममा, तिनीहरूले कडा फलामको अक्साइड (Fe₂O₃) बनाउँछन्, जसले पिन आँखाको ठूलो आकारलाई पीस्ने रातो पालिश गर्ने रुज सिर्जना गर्दछ।
एकल-पीस नक्कली रड आँखा र वेल्डेड आधार प्लेटहरूमा, निरन्तर दिशात्मक ह्यामरिङले गोल पिन बोरलाई स्थायी रूपमा लामो अण्डाकारमा उत्पन्न गराउँछ। एक पटक क्लियरेन्स 0.8 मिमी (0.030") भन्दा बढि भएपछि, गतिशील झटका लोडहरू तीव्र रूपमा बढ्छ, अन्ततः 3 बजे र 9 बजे आँखाको तनाव एकाग्रता कुनाहरूमा हुप थकान दरारहरू सुरु हुन्छ।
सही बुशिङ आर्किटेक्चर छनोट गर्नु भनेको 1,000 घण्टा र 10,000 घण्टाको समस्या-रहित पिभोट जीवनको बीचको भिन्नता हो:
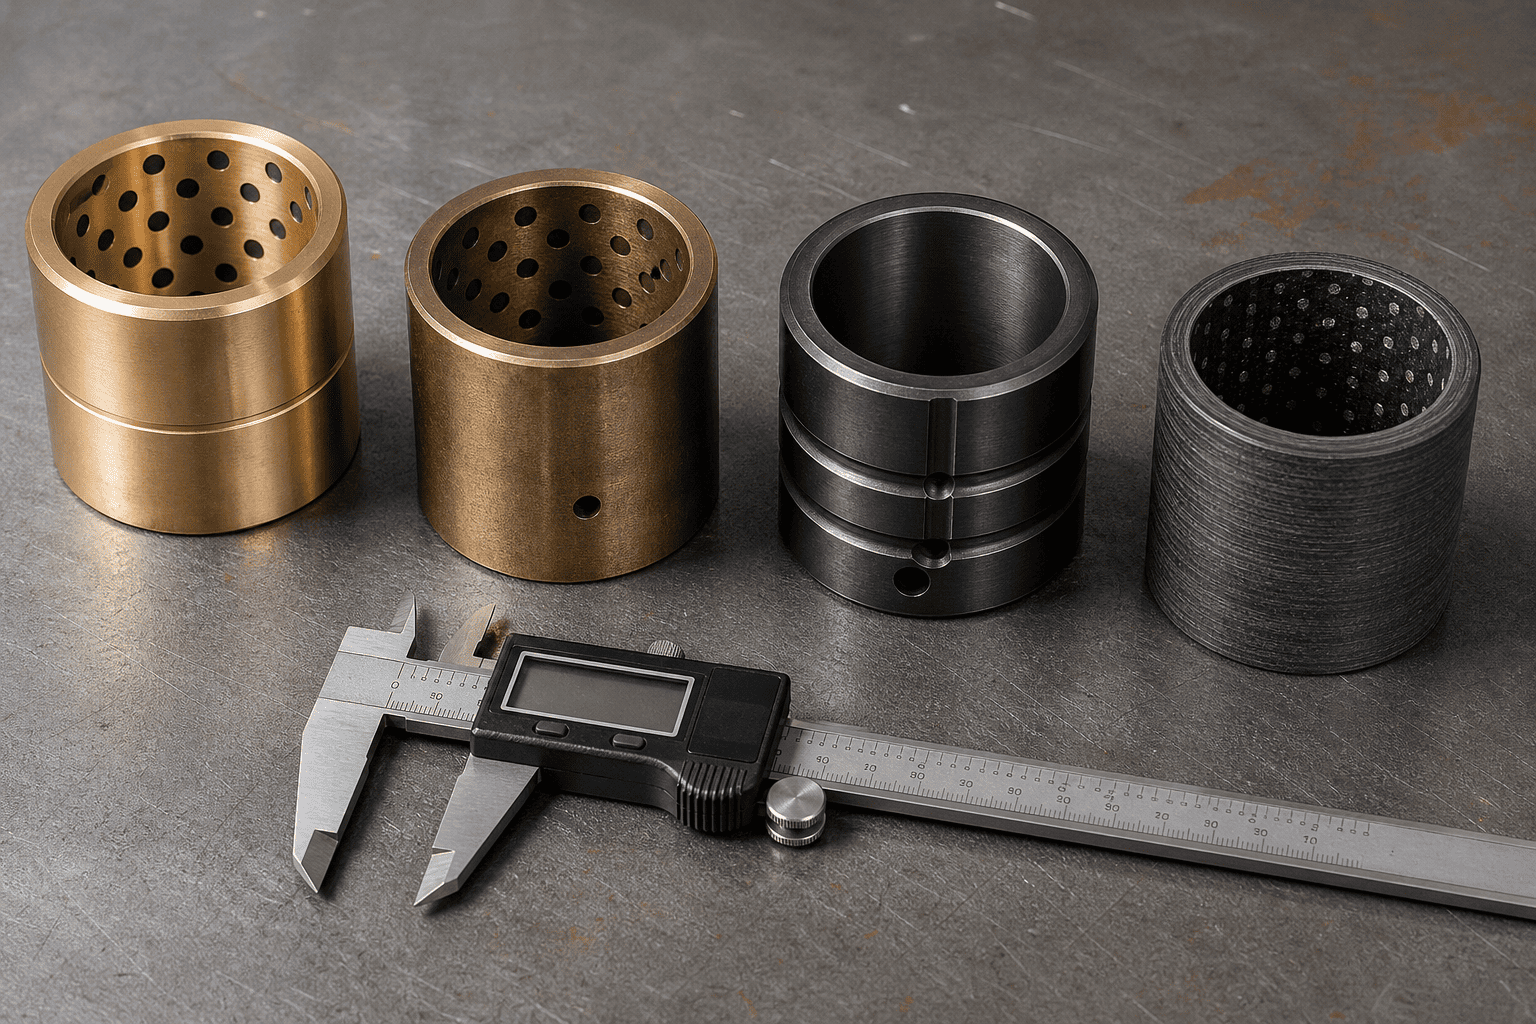
| बुशिंग सामग्री ग्रेड | अधिकतम गतिशील लोड | स्नेहन आवश्यकता | उत्तम सञ्चालन दृश्य |
|---|---|---|---|
| हाई-लीड कांस्य (SAE 660 / C93200) | 35 - 45 MPa (मध्यम) | दैनिक ग्रीसिङ आवश्यक छ | हल्का औद्योगिक र सामान्य कृषि |
| म्यांगनीज कांस्य (C86300 उच्च-तन्य) | 70 - 90 MPa (हेभी-ड्युटी) | आवधिक ग्रीसिङ आवश्यक छ | गम्भिर मार्थ्टिभिङ र खनन बाल्टी लिङ्केज |
| केस-कठोर इस्पात (8620 कार्बराइज्ड 60HRC) | 120 - 150 MPa (चरम झटका) | ग्रीसिङ + उच्च चाप मोली | रिफ्यूज प्याकरहरू, कतरनी बङ्गारा, भारी क्रसरहरू |
| PTFE फाइबर-घाउ कम्पोजिट (Duralon) | 100 - 140 MPa (शून्य ग्रीसिङ) | 100% ग्रीस-रहित सेल्फ-लुब्रिकेटिङ | Subsea, फूड-ग्रेड, र दुर्गम पिभोट्स |
भारी सिलिन्डर क्लीभिसमा कहिल्यै पनि कडा नभएको व्यावसायिक 1045 कार्बन स्टिल पिन स्थापना नगर्नुहोस्। मानक 1045 मा केवल 18 देखि 22 HRC को सतह कठोरता छ; यो म्याङ्गनीज कांस्य वा कडा स्टिल बुशिंग विरुद्ध हप्ता भित्र विकृत र पित्त हुनेछ।
आधार कोर सामाग्री: 4140 क्रोम-मोलिब्डेनम वा 8620 निकल-क्रोमियम मिश्र धातु स्टील, कोर कठोरता (28-32 HRC) को लागि स्न्यापिंग बिना चरम झुकाउने झटकाहरू अवशोषित गर्न को लागी निभाइएको र टेम्पर्ड।
सतह केस कठोरता: इन्डक्शन-कठोर वा गहिरो केस-कार्बराइज्ड 58 देखि 62 HRC सम्म न्यूनतम 1.5 मिमी (0.060") गहिराइमा।
सतह समाप्त: सटीक जमीन र Ra ≤ ०.२ μm (८ माइक्रो-इन्च) मा पालिश गरियो। । संक्षारक समुद्री, डे-आइसिङ रोड साल्ट, वा रासायनिक मल वातावरणमा, कडा भएको केसमा 25-माइक्रोन हार्ड क्रोम प्लेटिङ वा QPQ तरल नाइट्राइडिंग टपकोट निर्दिष्ट गर्नुहोस्।
तपाईंको उपकरण फ्लीटमा लगातार पिन ग्यालिङ, क्लङ्किङ पिभोट जोइन्टहरू, वा क्लेभिस कान फुट्ने अनुभव गर्दै हुनुहुन्छ?
HCIC को विशेष इन्जिनियरिङ समूहलाई सम्पर्क गर्नुहोस्। हामी म्याङ्गनीज ब्रोन्ज, केस-कठोर मिश्र धातु, वा सेल्फ-लुब्रिकेटिङ कम्पोजिट बुशिंगहरू, शून्य-डाउनटाइम विश्वसनीयताका लागि प्रमाणित 58-62 HRC इन्डक्शन-कठोर पिनहरूसँग जोडिएको हेभी-ड्युटी कस्टम सिलिन्डरहरू उत्पादन गर्छौं।